MES系统生产数据采集模块在机械加工行业的落地实践
机械加工车间的“数据黑箱”,到底黑在哪?
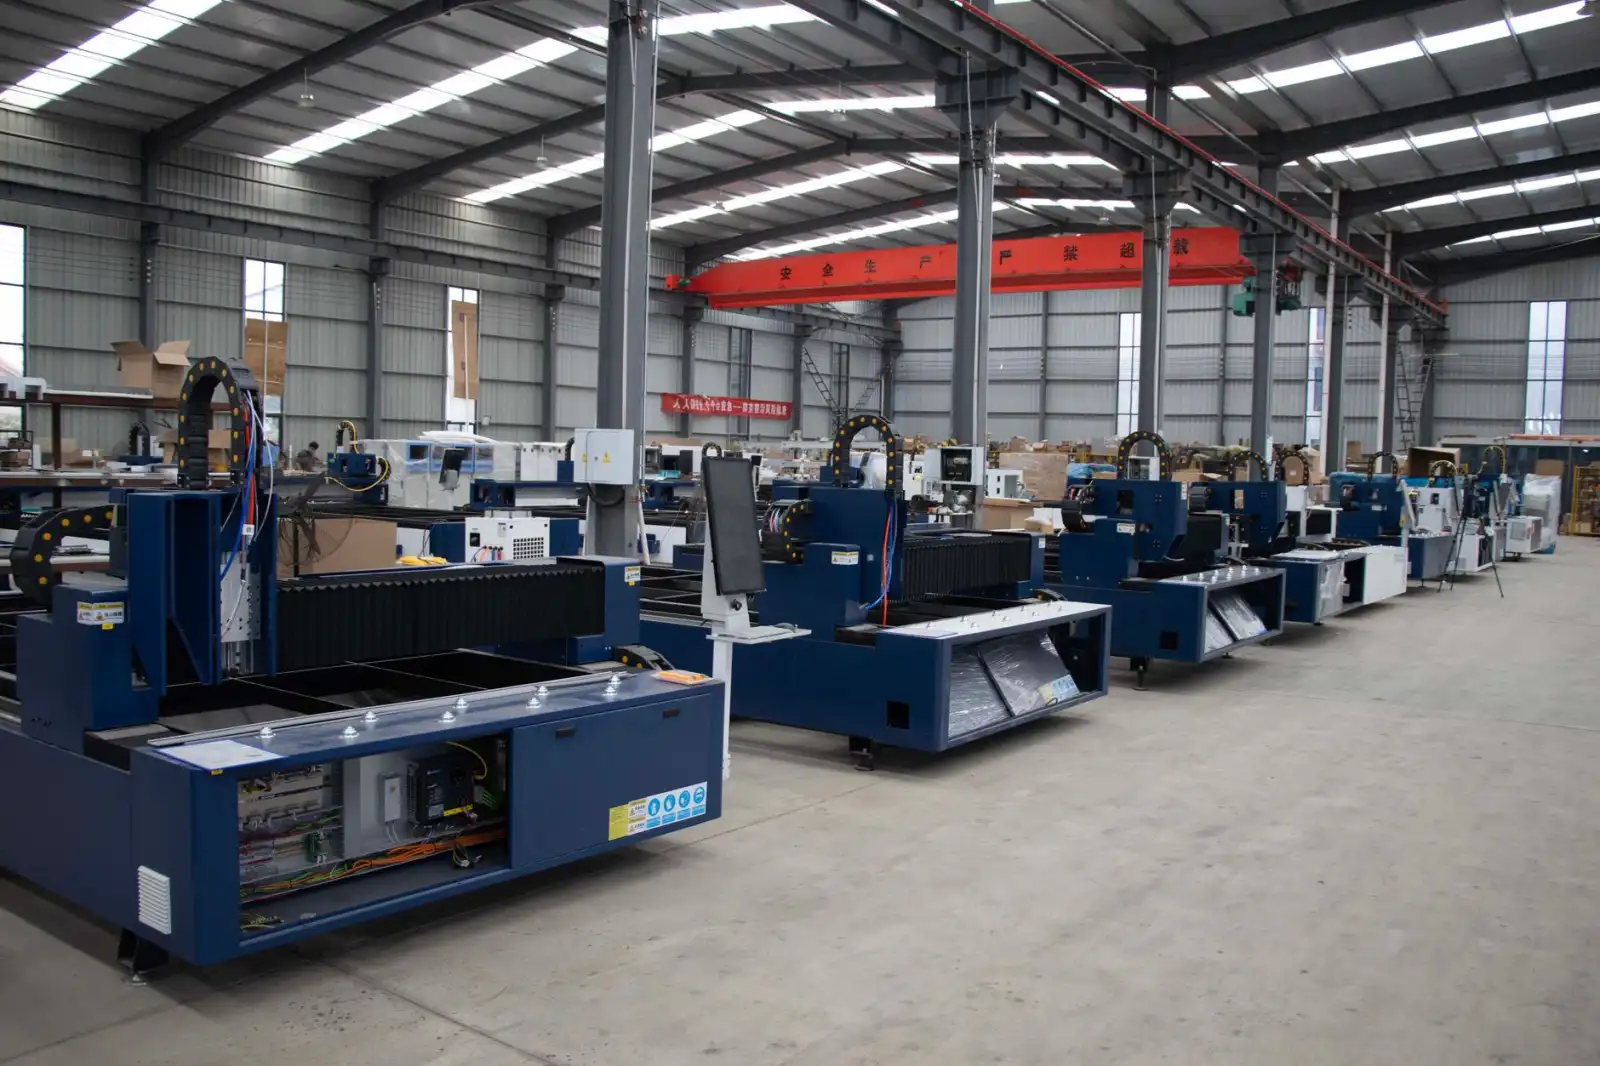
走进湘潭不少机械加工企业的车间,设备指示灯闪烁,刀具切削声不断,但管理者心里却常常没底:今天到底加工了多少件?当前正在加工的批次进度如何?哪台机床已经空转超过半小时?这些最基础的问题,往往要等班组长拿着纸质报表跑一圈、或者下班前统计员手工录入Excel后才能拼凑出答案。这种“看得见设备在动,看不见数据在流”的现状,在中小型机加企业里尤为普遍。
原因并不复杂。机加工艺本身离散程度高,工序流转频繁,加上老旧的数控系统接口封闭、PLC型号五花八门,传统的人工报工模式虽然粗糙,却成了不少企业“最稳妥”的无奈选择。可这种稳妥,代价是生产管理决策滞后、产能利用率常年徘徊在60%上下、在制品堆积如山。湘潭制造要迈向精细化,这个“数据黑箱”必须被打破。
MES系统数据采集,不是装几个传感器那么简单
很多企业以为上了MES系统,接上设备网线就能自动获取数据。实际上,机械加工场景下的数据采集,是一套需要分层设计的系统工程。我们通常把采集路径分为三层:设备层(机床控制器/PLC)、边缘层(工业网关/采集盒)、应用层(MES数据引擎)。设备层负责输出主轴负载、进给倍率、当前程序号等原始信号;边缘层做协议转换与断点缓存,解决老机床RS232接口与车间以太网不兼容的尴尬;应用层则负责把信号翻译成“开动率、加工节拍、报警时长”等业务语言。
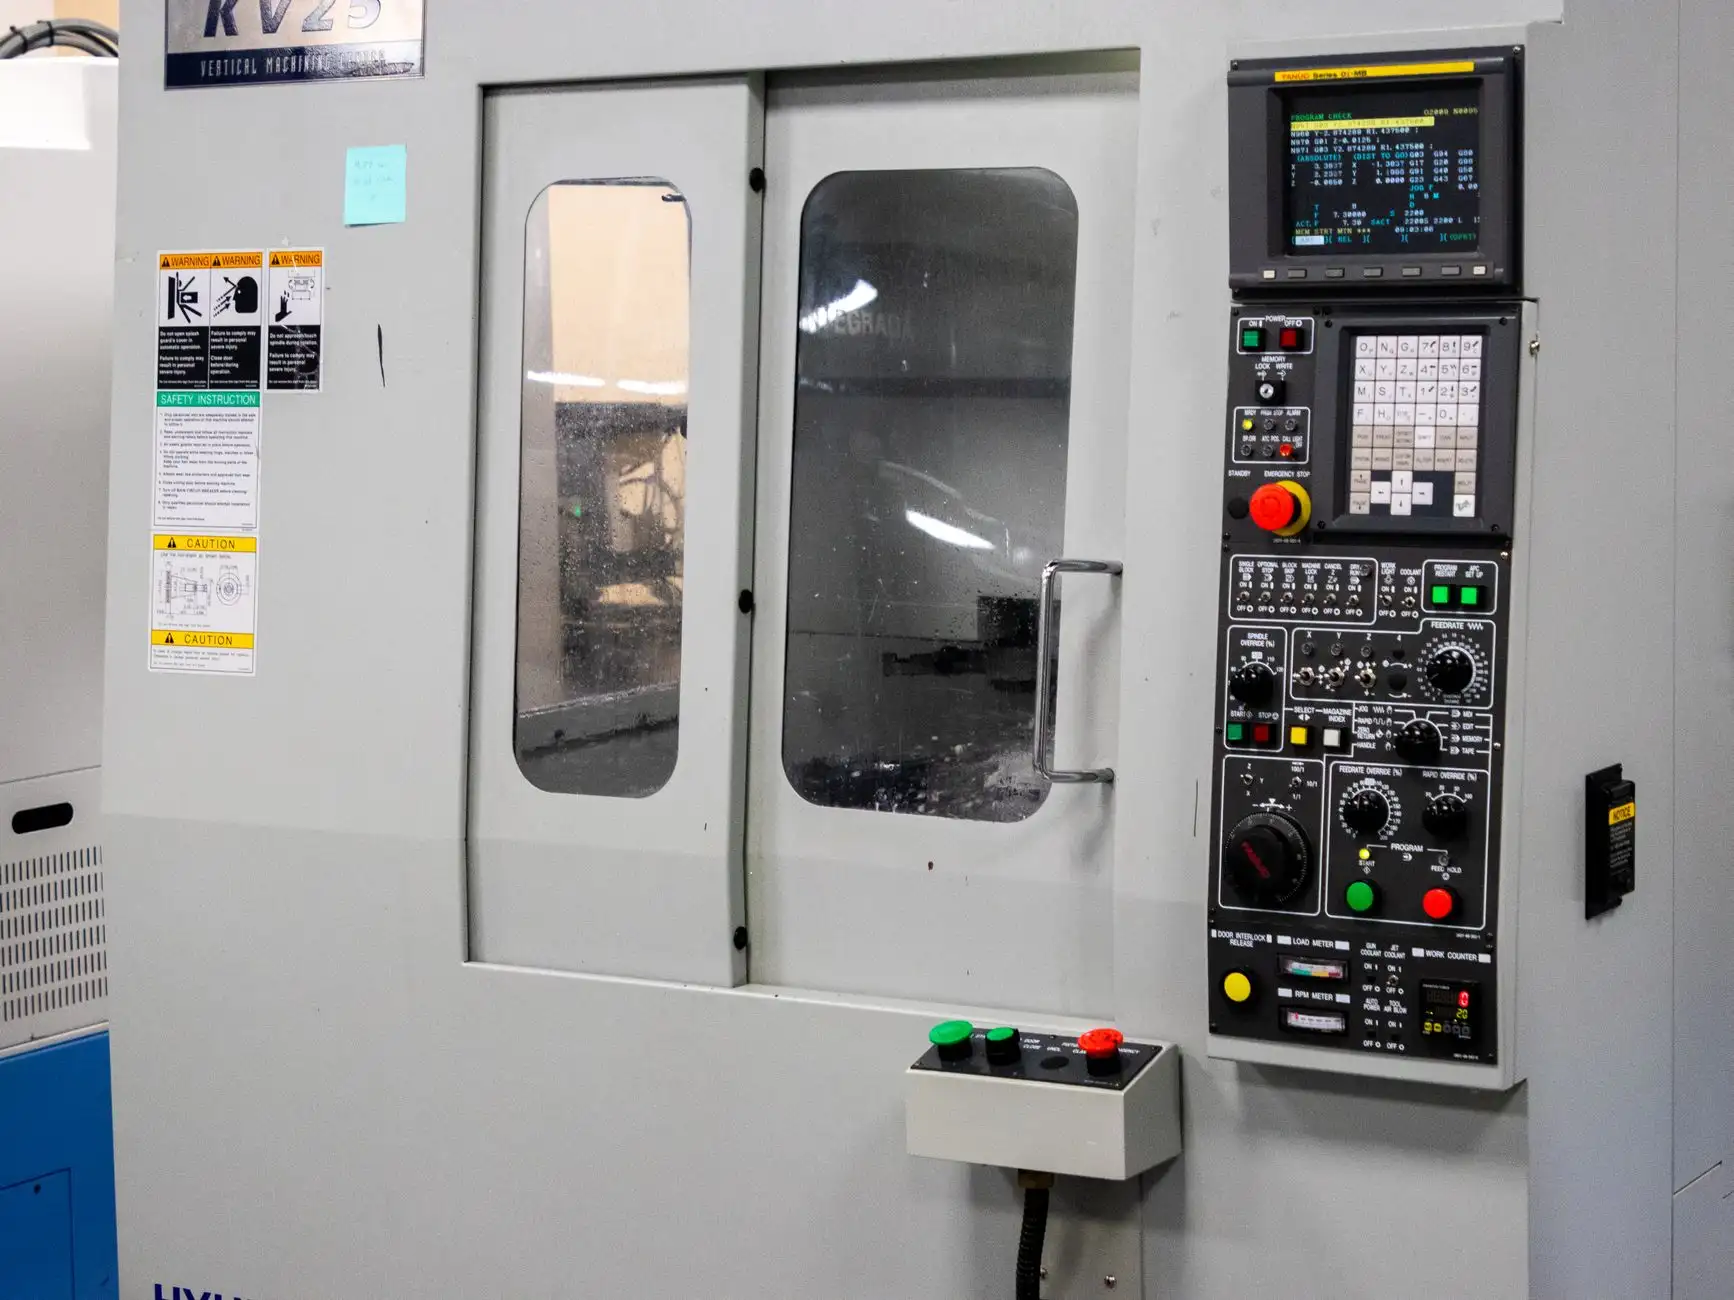
以湘潭拾光信息技术服务过的某液压件加工厂为例,车间里既有FANUC系统的加工中心,也有三菱PLC控制的专机,还有两台“上了年纪”的普通车床加装了光电感应器。我们通过部署工业网关,针对不同控制器采用OPC UA、Modbus TCP及干接点信号三种混合采集策略,最终实现了52台设备的状态实时映射到车间看板。整个过程耗时三周,没有更换任何一台设备的主板,投资回报周期大约在7个月。
从“设备联网”到“工序级数据闭环”
单纯的设备状态采集只是第一步,真正产生价值的是将采集数据与工单、工艺路线绑定。这里有三个关键指标值得车间主任重点关注:
- 设备综合效率(OEE):必须拆解为时间开动率、性能开动率和良品率三个维度看,否则平均值会掩盖单台机床的异常。
- 首件检验时长:通过车间看板触发报检流程,数据采集模块自动记录加工结束时间与检验开始时间,能精准暴露等待浪费。
- 刀具寿命预警:主轴功率曲线出现规律性抬升时,系统自动判断刀具磨损状态,避免崩刃导致的批量报废。
这些数据的价值不在于“看”,而在于“用”。当MES系统积累两周以上的完整数据后,湘潭的机加企业就能开始做瓶颈分析——哪道工序前总是堆着待加工件,哪台设备的故障停机时间最长。我的建议是:先从单件小批量最混乱的车间角落开始试点,用一条产线的数据说服车间主任,再逐步复制推广。切忌一开始就追求全厂所有参数都采集,那会让IT团队淹没在数据的洪流里,却解决不了任何一个具体的管理问题。
回到湘潭制造的现实语境中,不少企业主问我的第一个问题往往是“这套系统要多少钱”。但聊深了才发现,他们真正焦虑的是生产管理中的不可控——订单交期一拖再拖,外协回来的零件不知道是否合格。MES数据采集模块加上车间看板,本质上就是用较低的成本,给车间装上一面“镜子”。这面镜子不挑厂房新旧,不挑设备品牌,只要求管理者有直面现场问题的勇气。数据不会说谎,而愿意看数据的人,终将在新一轮的制造业竞赛中占据先机。