车间看板与MES系统集成方案:湘潭制造企业可视化管理实践
日期:2026-09-16
标签:MES系统,车间看板,数据采集,生产管理,湘潭制造
在湘潭制造业的车间里,一块悬挂在产线旁的看板,背后往往连着MES系统的实时数据流。很多企业上了MES系统后却发现,系统里的数据与现场实际状况存在"时间差"——工单进度靠人工汇报、设备状态靠班组长巡查、异常处理靠电话沟通。车间看板与MES系统的集成,解决的正是这个"最后一米"的可视化断层。
集成的技术底层:从数据采集到看板刷新
看板与MES集成的核心链路分为三层:数据采集层通过PLC、扫码枪、RFID或设备网关,将设备运行参数、工单报工、质量检验结果等数据实时上传;MES业务层对数据进行逻辑校验、工单绑定和状态流转;看板展示层则通过API接口或数据库直连,以秒级或分钟级频率刷新可视化界面。
关键在于数据采集的颗粒度。如果采集频率低于产线节拍,看板显示的"实时"数据就失去了指导意义。湘潭一些离散制造企业采用的方案是:关键设备走OPC UA协议直采,人工工位通过工业平板扫码报工,两者在MES系统中按工单号完成汇合。
落地实操:三个必须解决的集成问题
从我们服务湘潭本地制造企业的经验看,集成方案落地时绕不开以下问题:
- 数据口径统一:看板上的"产量"与MES工单的"完成数量"必须同源。常见做法是在MES中定义唯一的数据视图,看板只做展示,不做二次计算。
- 异常响应闭环:看板报警不能只闪灯。需在MES系统中自动生成异常工单,推送至责任人移动端,并记录响应时长。
- 网络与冗余:车间网络抖动时,看板应有本地缓存机制,恢复后自动同步,避免数据丢失导致生产管理决策失误。
一套合理的集成方案,通常能在4-6周内完成从数据采集点位梳理到看板上线的全过程。
数据对比:集成前后的管理效率变化
以湘潭某机加工企业为例,集成前后的关键指标对比如下:
- 工单进度获取时间:从平均45分钟人工巡检缩短至实时可见;
- 异常响应周期:从发现到处理平均32分钟降至9分钟;
- 生产报表生成:从每日2小时人工汇总变为自动生成。
这些变化的本质,是数据采集从"人找数"变成了"数找人"。
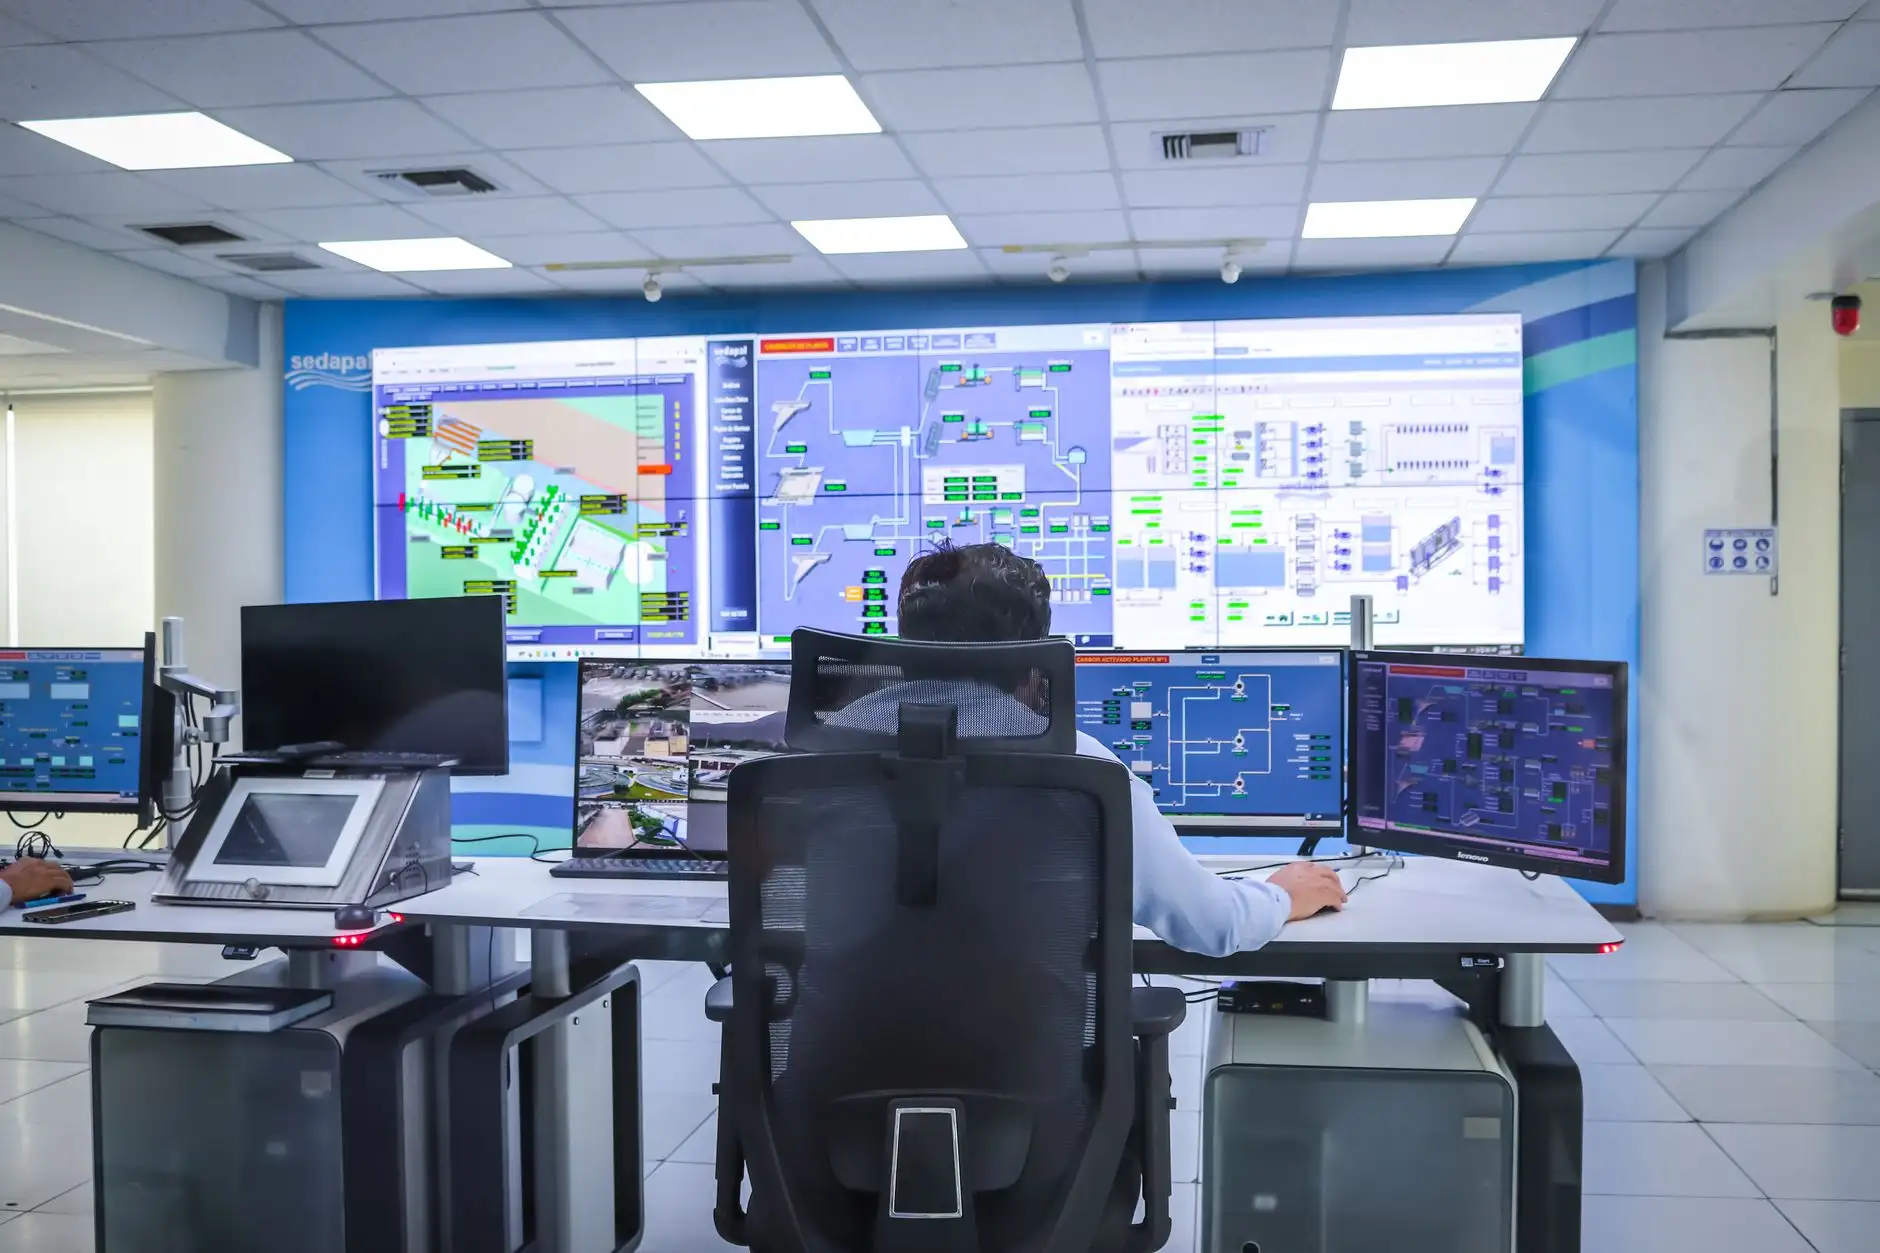
车间看板不是一块显示屏,而是MES系统在生产现场的数据出口。对于湘潭制造企业而言,把数据采集做扎实、把异常闭环跑通、把看板与管理流程绑定,可视化管理才能从"看得到"走向"管得住"。